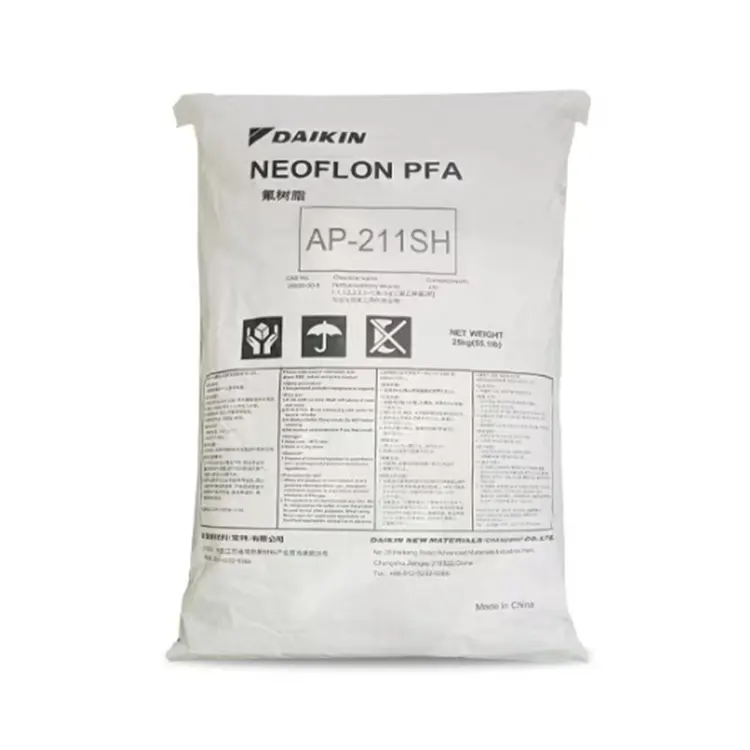
Per gli acquirenti che cercano PFA a basso MFR per componenti chimici a sezione spessa, Zhongwang coordina la selezione della qualità in base alla pressione operativa prevista, al mezzo chimico, alla geometria della parte e al processo di produzione.
Un basso indice di fluidità è associato a un peso molecolare più elevato e a una maggiore viscosità del fuso. Rispetto ai PFA a fluidità media e alta, questi gradi generalmente forniscono una maggiore resistenza al fuso e una migliore resistenza allo scorrimento viscoso e alla tenso-fessurazione in condizioni adeguate.
Queste caratteristiche sono importanti quando un componente finito viene caricato continuamente, esposto a movimenti meccanici ripetuti o soggetto a variazioni di temperatura durante il funzionamento.
Il materiale conserva la resistenza chimica e le caratteristiche termiche associate al PFA, ma l'affidabilità della parte finita dipende anche dalla qualità della lavorazione, dallo spessore delle pareti, dal design del giunto e dall'ambiente operativo circostante.
La sua viscosità del fuso relativamente elevata può rendere difficile il riempimento di cavità strette e pareti molto sottili. Per tali componenti, potrebbero essere più appropriati i gradi MFR medio o alto.
Il creep è la deformazione graduale di un materiale sottoposto a sollecitazioni prolungate. Nei componenti in fluoropolimeri, questo comportamento diventa particolarmente importante quando il carico meccanico è combinato con temperature elevate.
Il PFA a basso flusso offre generalmente una migliore resistenza allo scorrimento rispetto ai gradi a flusso più elevato grazie al suo peso molecolare più elevato.
Ciò lo rende rilevante per raccordi a pareti spesse, componenti di valvole e rivestimenti selezionati dove la stabilità dimensionale durante il servizio è importante.
Il componente finale deve tuttavia essere qualificato per la pressione di progetto, la temperatura, la geometria e il periodo di servizio previsto.
L’esposizione chimica e lo stress meccanico possono interagire nel tempo. Una resina chimicamente compatibile con un liquido può comunque subire danni se un componente subisce uno stress localizzato eccessivo.
Il PFA con MFR inferiore può essere preso in considerazione laddove la resistenza alle fessurazioni da stress è un criterio di selezione significativo.
Le tensioni residue indotte dalla lavorazione, gli spigoli vivi, lo spessore inadeguato delle pareti e le condizioni di installazione inadeguate possono comunque contribuire al guasto dei componenti.
Membrane, soffietti e altri componenti flessibili potrebbero subire deformazioni ripetute durante l'uso.
I gradi selezionati a basso flusso possono essere valutati per le loro caratteristiche di flessibilità, sebbene la geometria del pezzo finito, il livello di deformazione, la temperatura operativa e la cronologia della lavorazione influenzino la durabilità.
Il PFA a basso MFR può essere utilizzato come materia prima per sistemi di rivestimento resistenti alla corrosione selezionati.
In queste applicazioni sono importanti la resistenza del fuso e la capacità di formare sezioni protettive spesse. Il substrato, lo spessore del rivestimento, il metodo di installazione, la dilatazione termica e l'ambiente chimico devono essere considerati insieme.
Per le tubazioni dei processi chimici, la scelta della resina deve tenere conto della pressione sostenuta, della temperatura operativa, della compatibilità dei fluidi e della deformazione a lungo termine.
Sono disponibili gradi adatti per estrusione e stampaggio per tubi, raccordi e relativi componenti a pareti spesse. I valori di pressione devono essere stabiliti per il sistema finito piuttosto che dedotti dalla resistenza alla trazione della resina.
I componenti flessibili delle apparecchiature chimiche possono richiedere una combinazione di resistenza chimica, resistenza meccanica e capacità di deformazione ripetuta.
Il peso molecolare più elevato del materiale può essere vantaggioso nelle applicazioni in cui la resistenza allo stress cracking e alla fatica è rilevante.
I test di flessione a livello di componente rimangono necessari perché la durata di servizio è influenzata dalla geometria e dalle condizioni operative effettive.
Gradi selezionati con estraibili controllati possono essere valutati per applicazioni sensibili di gestione dei fluidi.
I requisiti di purezza dovrebbero essere definiti attraverso limiti misurabili per i contaminanti rilevanti e supportati da documentazione tecnica specifica per il grado.
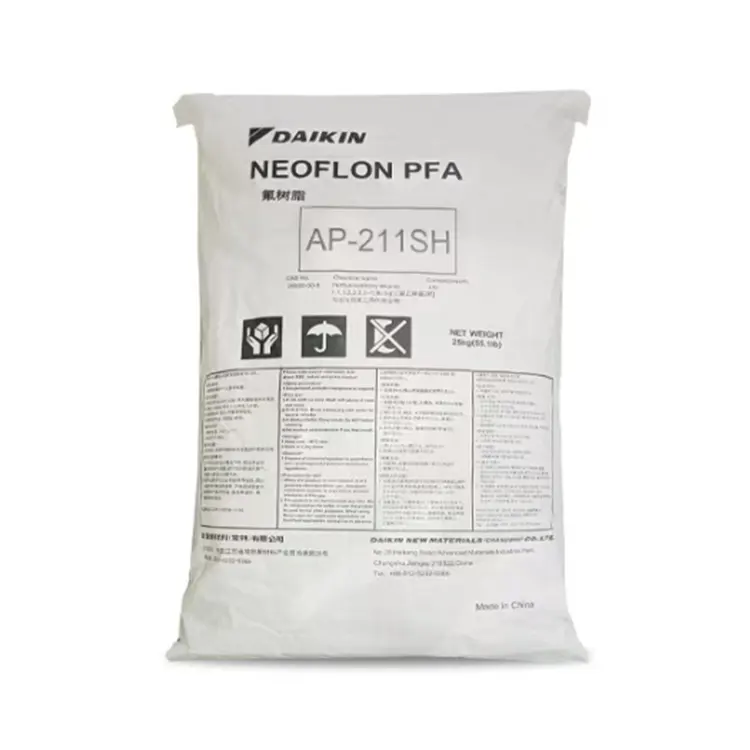
| Articolo | Specifica di riferimento |
|---|---|
| Nome del prodotto | PFA a basso MFR |
| Marca | Zhongwang |
| Tipo di polimero | Perfluoroalcossi Fluoropolimero |
| Portata di fusione | 0,8–6 g/10 min (372°C/5 kg) |
| Densità | 2,12–2,17 g/cm³ |
| Punto di fusione | 300–310°C |
| Resistenza alla trazione | ≥32 MPa, riferimento tipico |
| Allungamento a rottura | ≥300%, riferimento tipico |
| Temperatura di servizio continuo | Da -200°C a 260°C, a seconda dell'applicazione |
| Costante dielettrica a 1 MHz | 2.15, riferimento tipico |
| Infiammabilità | UL94 V-0 a 1,5 mm, riferimento specifico per il grado |
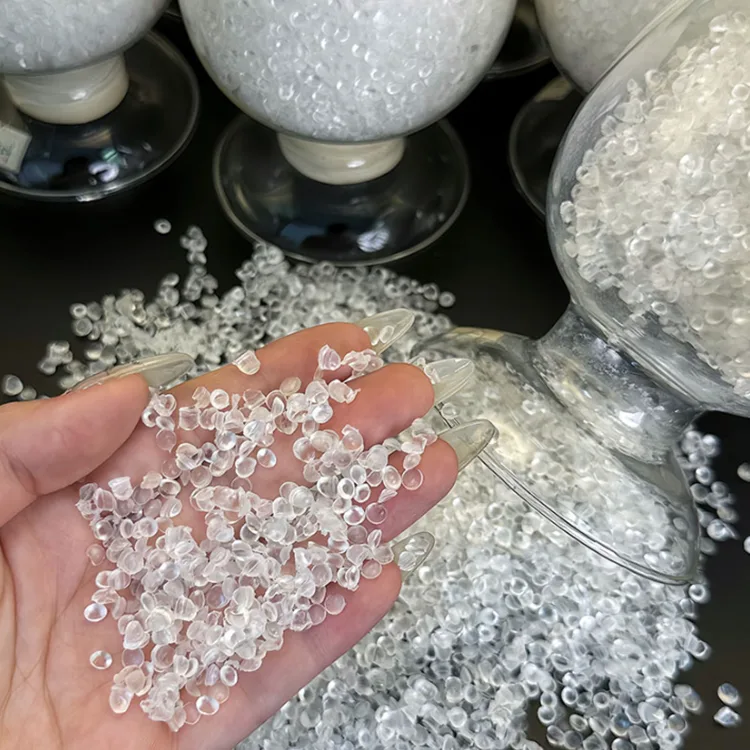
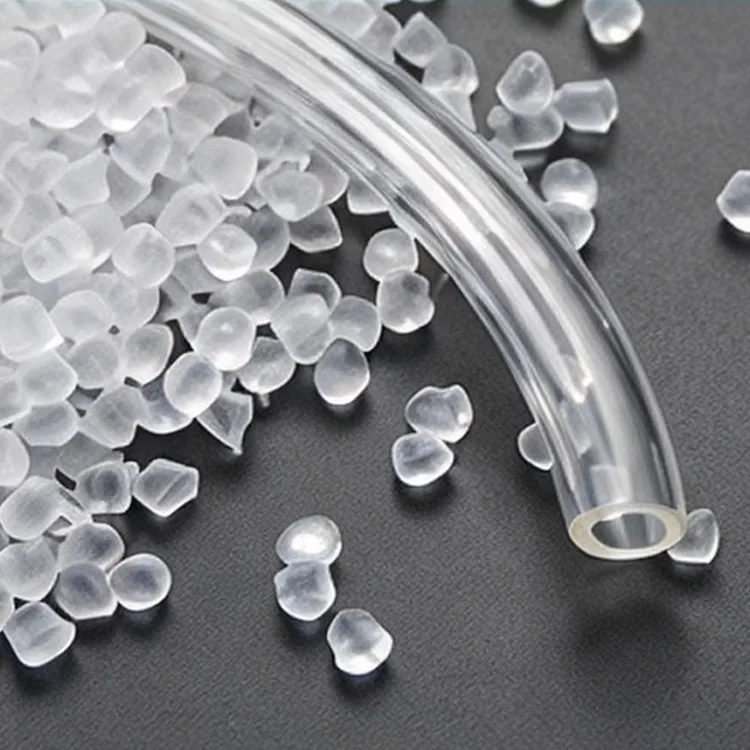
| Aspetto | Pellet traslucidi bianco avorio |
| Metodi di elaborazione | Stampaggio ad iniezione, estrusione, soffiaggio, stampaggio a trasferimento, stampaggio a compressione |
| Confezione | Sacco interno in PE da 25 kg e tamburo di carta |
| Documentazione | TDS, COA, SDS e rapporti di prova applicabili |
Un peso molecolare più elevato aumenta la viscosità del fuso, rendendo più difficile il movimento del materiale attraverso percorsi di flusso ristretti.
Il riferimento tecnico fornito identifica temperature del cilindro di circa 340–380°C e temperature dello stampo di 360–400°C. Queste condizioni non devono essere applicate senza verificare le raccomandazioni di lavorazione della resina selezionata.
Una temperatura di fusione eccessivamente bassa può contribuire a un riempimento incompleto o a una scarsa fusione. L’aumento della temperatura senza considerare il tempo di permanenza può introdurre rischi di degrado termico.
I componenti a pareti spesse richiedono un'erogazione del materiale fuso, una progettazione degli strumenti e un controllo del raffreddamento adeguati.
Una lavorazione inadeguata può produrre vuoti interni, linee di saldatura deboli o tensioni residue difficili da rilevare attraverso la sola ispezione della superficie.
Per i componenti finiti critici si consiglia l'ispezione delle sezioni e i test specifici dell'applicazione.
Le sezioni polimeriche spesse si raffreddano a velocità diverse tra la superficie e l'interno. Queste differenze di temperatura possono creare tensioni residue.
Procedure adeguate di raffreddamento e ricottura possono ridurre lo stress in componenti selezionati. La procedura deve essere sviluppata in base alla geometria della parte e alle raccomandazioni del produttore.
Le temperature di lavorazione devono essere controllate per evitare un'eccessiva esposizione termica e prodotti di decomposizione potenzialmente pericolosi.
Sono necessarie adeguate procedure di ventilazione, monitoraggio termico e arresto delle apparecchiature. I limiti di lavorazione devono seguire la documentazione tecnica e di sicurezza specifica del grado.
Il PFA a basso MFR è disponibile in categorie di qualità destinate a diversi requisiti di produzione e servizio.
Per raccordi a pareti spesse, corpi valvola e componenti selezionati di pompe è possibile prendere in considerazione qualità per stampaggio a iniezione comprese nell'intervallo di circa 2–6 g/10 min.
I gradi di estrusione e rivestimento a flusso inferiore, indicati a circa 0,8–3,0 g/10 min, sono rilevanti per applicazioni che richiedono una maggiore resistenza del fuso e sezioni polimeriche più spesse.
Laddove vengono manipolate sostanze chimiche sensibili, i gradi selezionati con purezza controllata devono essere valutati rispetto ai limiti di contaminazione dell'applicazione.
La scelta dovrebbe riflettere la progettazione effettiva del componente piuttosto che selezionare semplicemente il MFR più basso disponibile.
Zhejiang Zhongwang International Trade Co., Ltd. ha sede a Yuyao China Plastics City, con accesso a reti di fornitori di polimeri, risorse di magazzinaggio e servizi logistici regionali.
Approvvigionamento degli acquirentiPFA a basso MFRdovrebbe fornire il metodo di lavorazione, l'intervallo di flusso di fusione richiesto, lo spessore del pezzo finito, le condizioni di pressione, il mezzo chimico, la temperatura operativa e la quantità acquistata.
Ove possibile, ulteriori informazioni sui cicli meccanici, sui requisiti di creep e sulle specifiche di purezza possono aiutare a restringere i gradi idonei.
Le specifiche dei materiali devono essere confermate rispetto alla TDS e al COA pertinenti. Per applicazioni impegnative a pressione o per servizi chimici, la produzione in piccoli lotti e i test sui pezzi finiti dovrebbero essere completati prima dell'uso commerciale.
Un MFR inferiore è generalmente associato a un peso molecolare e a una resistenza del fuso più elevati. Queste caratteristiche possono essere utili per sezioni spesse e componenti che richiedono resistenza alla deformazione a lungo termine.
Gradi con fluidità inferiore possono fornire una migliore resistenza al fuso e prestazioni legate al creep, ma l'MFR da solo non stabilisce la resistenza di un componente finito. È inoltre necessario considerare la formulazione della resina, la lavorazione, la geometria e le condizioni di servizio.
SÌ. È possibile utilizzare qualità adatte per stampaggio a iniezione per componenti quali corpi valvola e raccordi a pareti spesse. Le condizioni di lavorazione e lavorazione devono adattarsi alla viscosità di fusione relativamente elevata della resina.
Può essere considerato un materiale per componenti di tubazioni chimiche opportunamente progettati. L'effettiva idoneità alla pressione richiede la valutazione della geometria del tubo, della temperatura, della compatibilità chimica, del metodo di giunzione e dei requisiti applicabili del sistema di pressione.
Valutazioni importanti includono la compatibilità chimica, la flessibilità, il comportamento alla flessione ripetuta, la resistenza alle crepe da stress e l'effetto della temperatura operativa. I test dovrebbero utilizzare componenti finiti rappresentativi.
Indirizzo
Edificio 1, China Plastics International Business Center, No. 285 Shunda West Road, città di Yuyao, città di Ningbo, provincia di Zhejiang, Cina
tel
Se hai domande su un preventivo o sulla cooperazione, non esitare a inviarci un'e-mail o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore. Grazie per il tuo interessei nostri prodotti.