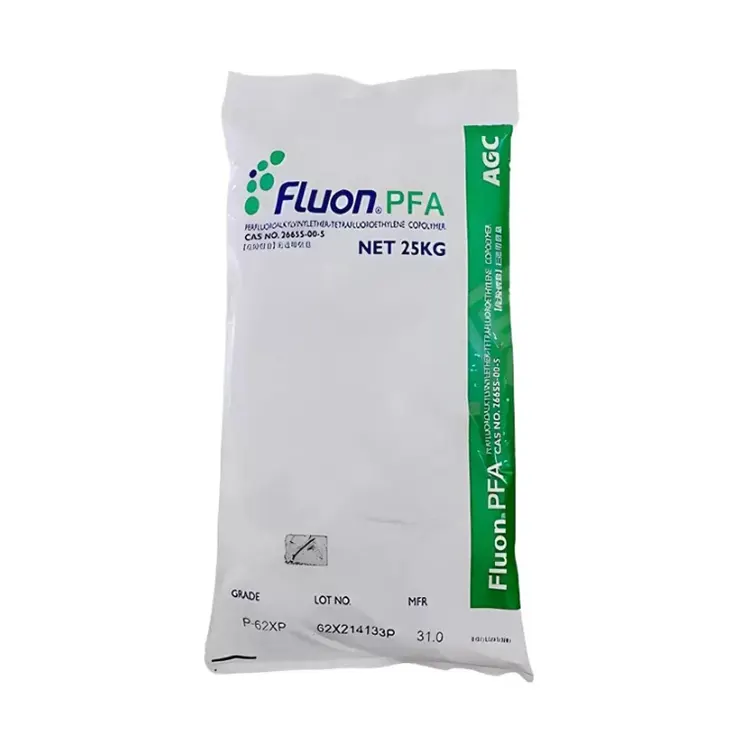
Quando acquistano PFA ad alto MFR per componenti stampati in miniatura, Zhongwang aiuta gli acquirenti industriali a confrontare le caratteristiche del flusso di fusione con la geometria effettiva dello stampo e i requisiti di lavorazione. Il materiale è un perfluoroalcossifluoropolimero lavorabile allo stato fuso con un peso molecolare relativamente basso rispetto ai gradi con MFR medio e basso.
Una portata di fusione più elevata facilita il passaggio della resina fusa attraverso percorsi di flusso stretti e il riempimento di sezioni sottili prima della solidificazione. Questa caratteristica è particolarmente utile per componenti di precisione contenenti piccole cavità, canali stretti o geometrie interne complicate.
Una maggiore fluidità, tuttavia, comporta un compromesso materiale. Rispetto ai gradi con MFR inferiore, il PFA ad alto flusso ha generalmente una resistenza alla fusione ridotta e può offrire meno resistenza allo scorrimento viscoso a lungo termine o alla fessurazione da stress ambientale.
Di conseguenza, questo materiale è più adatto a prodotti che richiedono un riempimento controllato e sezioni relativamente sottili rispetto a componenti a pareti spesse esposti a una pressione sostenuta e sostanziale.
Nello stampaggio a microiniezione, la resina deve passare attraverso punti di accesso, guide e sezioni sottili prima che la temperatura di fusione scenda. Un flusso insufficiente può causare colpi brevi, angoli incompleti o riempimento incoerente tra le cavità.
Il PFA ad alto flusso può aiutare ad affrontare queste sfide riducendo la resistenza al movimento della fusione. Il risultato effettivo dipende dal design dello stampo, dalle dimensioni del punto di iniezione, dalla temperatura del materiale fuso, dalla pressione di iniezione e dalla velocità di riempimento.
L'isolamento dei cavi e i microtubi richiedono una distribuzione uniforme del materiale attorno a sezioni trasversali strette. Il comportamento del flusso della resina influenza la pressione di estrusione, l'uniformità del rivestimento e la consistenza dimensionale.
È possibile valutare i gradi ad alto flusso adatti per isolamenti di calibro sottile, tubi di piccolo diametro e altre applicazioni di estrusione continua in cui è importante mantenere uno strato polimerico sottile.
Rispetto al PFA a viscosità più elevata, una formulazione ad alto flusso può consentire un riempimento più semplice in condizioni di lavorazione altrimenti comparabili.
Ciò non elimina la necessità di attrezzature adeguate. Restano necessari viti, cilindri, materiali per utensili e controlli della temperatura compatibili con i fluoropolimeri.
Il PFA ad alto MFR è applicabile a inserti di valvole miniaturizzate, piccoli raccordi resistenti alla corrosione, componenti complessi di strumenti e alloggiamenti di celle campione non resistenti alla pressione.
Per gli utensili multi-cavità, i produttori dovrebbero valutare il bilanciamento della cavità, la formazione della linea di saldatura, la bava e la variazione dimensionale durante la produzione di prova.
I gradi di estrusione ad alta velocità possono essere presi in considerazione per strati isolanti sottili su fili specializzati e piccoli cavi coassiali.
Il riferimento fornito identifica un intervallo MFR di 16–30 g/10 min per questa categoria di applicazione. L'idoneità all'estrusione dipende anche dalla configurazione della matrice, dalla velocità della linea, dalla concentricità e dalle condizioni di raffreddamento.
| Articolo | Specifica di riferimento |
|---|---|
| Nome del prodotto | PFA ad alto MFR |
| Marca | Zhongwang |
| Materiale | Perfluoroalcossi Fluoropolimero |
| Portata di fusione | 16–45 g/10 min (372°C/5 kg), a seconda della qualità |
| Densità | 2,12–2,17 g/cm³ |
| Punto di fusione | 300–310°C |
| Resistenza alla trazione | ≥24 MPa, riferimento tipico |
| Allungamento a rottura | ≥250%, riferimento tipico |
| Temperatura di servizio continuo | Da -200°C a 260°C, a seconda dell'applicazione |
| Costante dielettrica a 1 MHz | 2.15, riferimento tipico |
| Infiammabilità | UL94 V-0 a 1,5 mm, riferimento specifico per il grado |
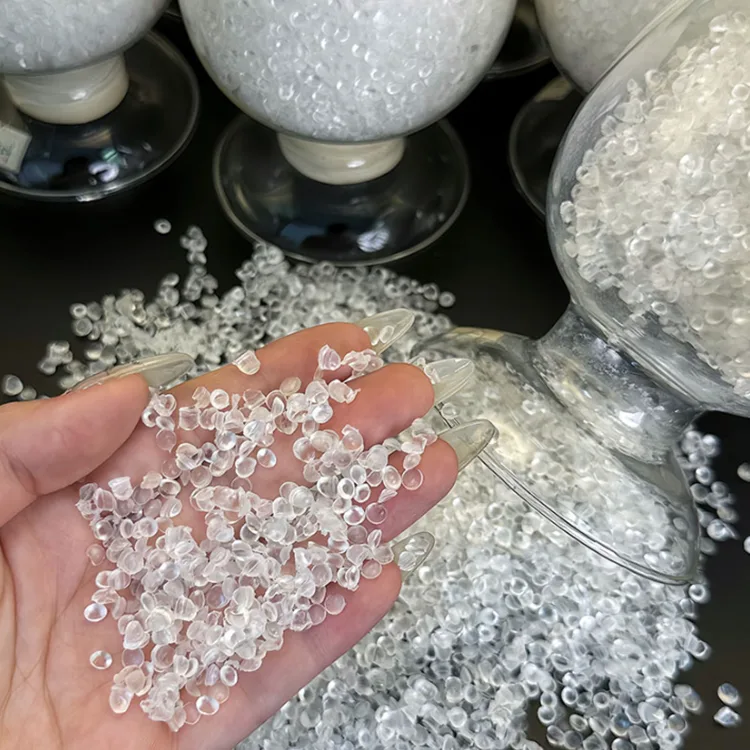
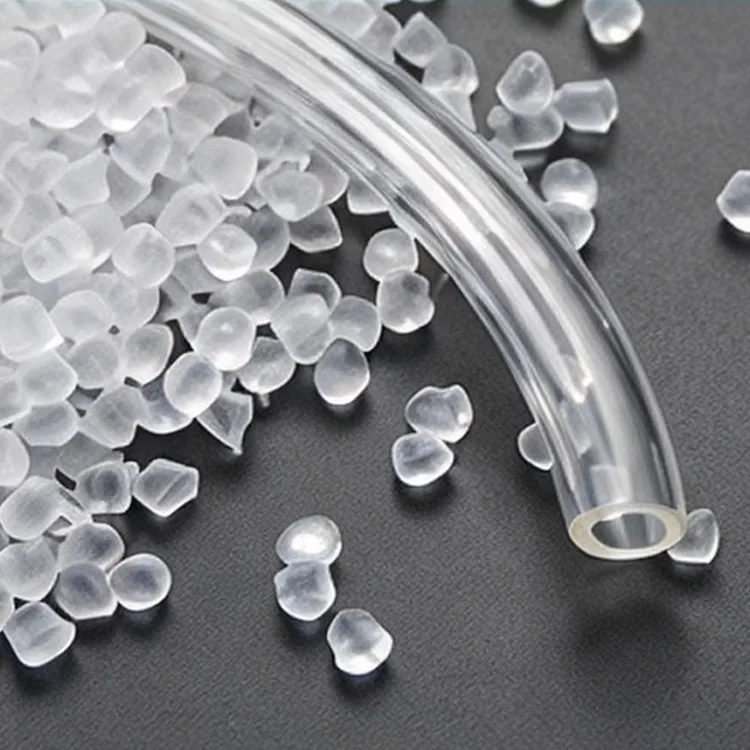
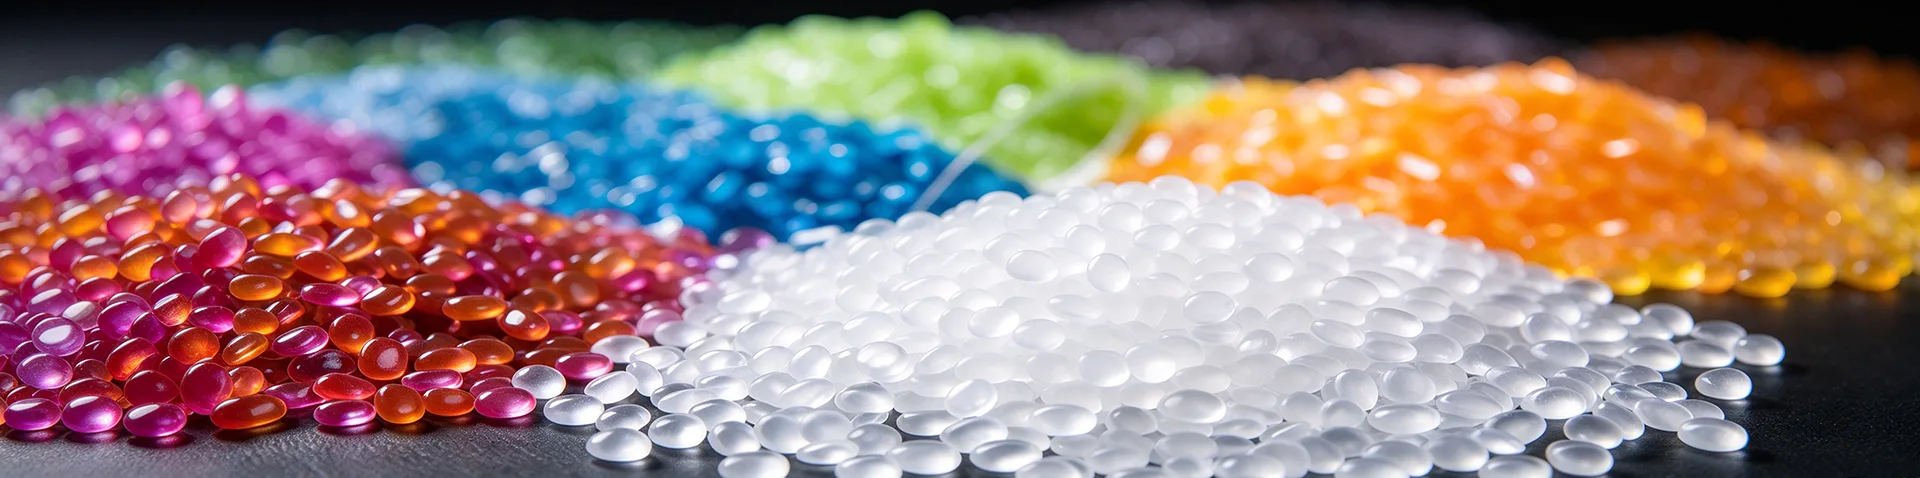
| Aspetto | Pellet traslucidi bianco avorio |
| Metodi di elaborazione | Stampaggio ad iniezione, estrusione, stampaggio transfer |
| Confezione | Sacco interno in PE da 25 kg e tamburo di carta |
| Documenti disponibili | TDS, COA, SDS e rapporti di prova applicabili |
Il riferimento tecnico fornito identifica temperature del cilindro di circa 335–375°C e temperature dello stampo di 355–390°C. Si tratta di riferimenti di elaborazione e non di impostazioni fisse per ogni macchina.
L'esposizione prolungata a temperature di lavorazione eccessive può degradare i fluoropolimeri e generare prodotti di decomposizione pericolosi. Le impostazioni dell'attrezzatura, il tempo di permanenza, la ventilazione e le procedure di spegnimento devono seguire la documentazione di lavorazione e sicurezza del grado selezionato.
Una migliore fluidità può aumentare la probabilità di bave quando la pressione di iniezione, l'adattamento dello stampo o il design del punto di iniezione non sono adatti. Dovrebbe essere valutata anche la resistenza della linea di saldatura laddove si incontrano più fronti di fusione.
I produttori dovrebbero valutare insieme la velocità di iniezione, la pressione, il raffreddamento e la geometria della cavità invece di aumentare la temperatura del materiale come unica regolazione.
La resina ad alto flusso non deve essere selezionata automaticamente per raccordi a pressione a pareti spesse, rivestimenti di serbatoi o diaframmi soggetti a carichi significativi a lungo termine.
In queste applicazioni, un materiale con MFR inferiore può essere più appropriato perché la forza del fuso, il comportamento allo scorrimento viscoso e la resistenza alle fessurazioni da stress diventano più importanti del rapido riempimento della cavità.
Situata a Yuyao China Plastics City, Zhejiang Zhongwang International Trade Co., Ltd. coordina l'approvvigionamento di resina industriale attraverso canali logistici e di approvvigionamento di materie prime consolidati.
Da considerarePFA ad alto MFR, i dettagli del preventivo più utili sono l'MFR target, il metodo di lavorazione, lo spessore minimo della parete, la configurazione della cavità, il mezzo operativo e il carico meccanico previsto.
Laddove siano coinvolti componenti ad elevata purezza, gli estraibili con ioni metallici e la relativa documentazione tecnica dovrebbero essere inclusi nei requisiti di acquisto. Si consiglia di elaborare i campioni e testare le parti finite prima dell'approvazione commerciale.
Un flusso di fusione più elevato può aiutare il polimero fuso a riempire cavità strette e sezioni sottili. La sua idoneità dipende ancora dalla geometria dello stampo, dalla temperatura di lavorazione, dalla pressione di iniezione e dai requisiti meccanici del pezzo finito.
Può essere valutato per raccordi appropriati, ma i gradi ad alto flusso sono generalmente meno adatti per componenti dominati da scorrimento viscoso a lungo termine o carico di pressione sostanziale. I requisiti di pressione e la resistenza alle fessurazioni da stress devono essere controllati prima della selezione del materiale.
La formazione di bava può derivare da una pressione di iniezione eccessiva, da una temperatura inadeguata, dalla distanza dello stampo o da una progettazione inadeguata del punto di iniezione e della cavità. Un materiale a flusso più elevato richiede un'attenta regolazione di queste condizioni di lavorazione.
Le applicazioni che coinvolgono fluidi di processo sensibili possono richiedere limiti specifici per ioni metallici, estraibili e altre impurità. Il grado di purezza appropriato deve essere scelto in base ai requisiti effettivi di contatto con il fluido.
Indirizzo
Edificio 1, China Plastics International Business Center, No. 285 Shunda West Road, città di Yuyao, città di Ningbo, provincia di Zhejiang, Cina
tel
Se hai domande su un preventivo o sulla cooperazione, non esitare a inviarci un'e-mail o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore. Grazie per il tuo interessei nostri prodotti.