Selezionare il PVC per iniezione per un nuovo componente stampato implica molto più che identificare un polimero adatto e Zhongwang collabora con gli acquirenti B2B per abbinare le specifiche della resina al loro processo di stampaggio a iniezione.
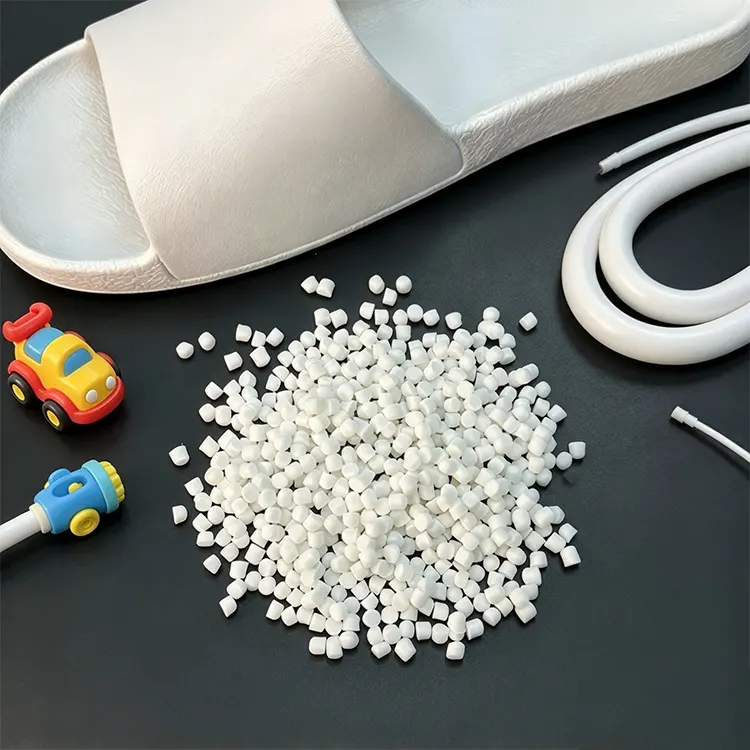
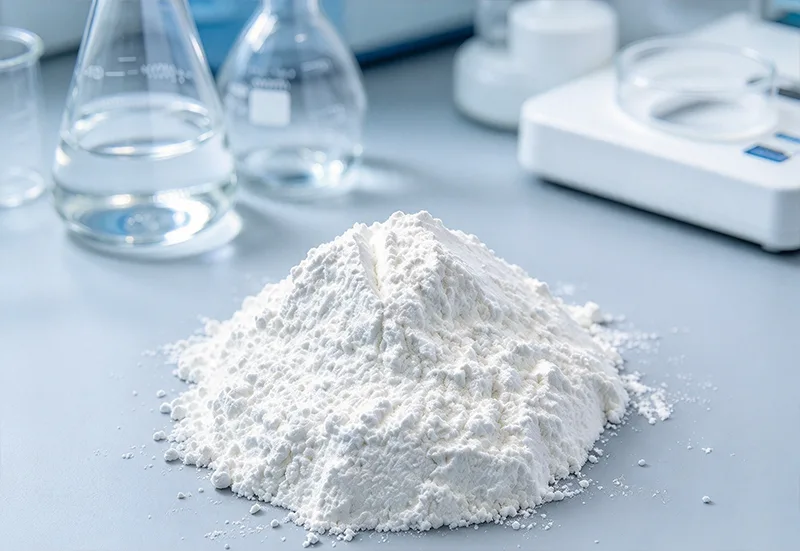
Il cloruro di polivinile viene generalmente fornito come polvere di resina bianca prima della miscelazione. Stabilizzanti, lubrificanti, coadiuvanti tecnologici, modificatori di impatto e plastificanti possono essere incorporati in base ai requisiti del prodotto finito.
Durante lo stampaggio a iniezione, il materiale formulato deve plastificarsi, spostarsi attraverso il sistema di canali e cancelli, riempire la cavità dello stampo e raffreddarsi per assumere la forma richiesta.
Il PVC crea una particolare sfida di lavorazione perché un'eccessiva esposizione termica può causare degrado. Allo stesso tempo, una plastificazione insufficiente o un comportamento di flusso inadeguato possono impedire il corretto riempimento della cavità.
Una formulazione di successo quindi bilancia la lavorazione della fusione, la stabilità termica, le prestazioni meccaniche e le dimensioni della parte finita.
| Articolo | Specifica di riferimento |
|---|---|
| Nome del prodotto | PVC di grado iniezione |
| Marca | Zhongwang |
| Polimero | Cloruro di polivinile (PVC) |
| Forma materiale | Polvere di resina bianca |
| Metodo di elaborazione | Stampaggio ad iniezione |
| Valore K | Dipendente dal grado |
| Densità apparente | Dipendente dal grado |
| Comportamento di fusione e fusione | Dipende dal grado e dalla formulazione |
| Durezza | Dipendente dalla formulazione |
| Prestazioni d'impatto | Dipendente dalla formulazione |
| Proprietà meccaniche | Dipende dal grado e dalla formulazione |
| Stabilità termica | Dipende dal grado e dalla formulazione |
| Colore | Polvere di resina bianca; il colore finito dipende dalla formulazione |
| Confezione | Confezione in resina standard |
| Documenti disponibili | TDS, COA e documentazione relativa al grado applicabile |
Lo stampaggio a iniezione richiede che il materiale fuso si muova attraverso un percorso di flusso definito entro un ciclo relativamente breve. Sezioni sottili, punti di accesso stretti, bruschi cambiamenti di spessore e caratteristiche interne complicate possono aumentare la difficoltà di ottenere un riempimento completo.
Una formulazione con flusso insufficiente può produrre inquadrature brevi o dettagli poco formati. Aumentare la temperatura per migliorare il riempimento può creare ulteriori rischi se estende l'esposizione termica del materiale oltre un intervallo di lavorazione adeguato.
Invece di fare affidamento solo sulla regolazione della temperatura, i produttori dovrebbero valutare insieme le caratteristiche della resina, la viscosità del composto, il design del punto di iniezione, le condizioni di iniezione e la temperatura dello stampo.
La posizione del cancello influenza il modo in cui il materiale entra nella cavità e il punto in cui si incontrano i fronti del flusso separati. Un posizionamento inadeguato del punto di accesso può portare a un riempimento incompleto, a linee di saldatura visibili o a debolezze meccaniche localizzate.
Per i raccordi e gli alloggiamenti stampati, il cancello deve essere valutato in relazione allo spessore della parete del componente, ai requisiti strutturali e alle specifiche estetiche.
Un tempo di permanenza eccessivo nel cilindro o nell'ugello può esporre il PVC a calore non necessario. Il degrado del materiale può provocare scolorimento, difetti superficiali o deterioramento delle proprietà della parte finita.
Il sistema di stabilizzazione termica, il profilo di temperatura dell'apparecchiatura, la dimensione della dose e il ciclo di produzione devono essere abbinati alla formulazione selezionata.
Una volta riempita la cavità, le condizioni di raffreddamento e impaccamento influenzano le dimensioni e l'aspetto superficiale del pezzo stampato.
Lo spessore irregolare delle pareti e un raffreddamento inadeguato possono contribuire alla formazione di segni di avvallamento, distorsione o incoerenza dimensionale. La scelta della resina e la progettazione dello stampo devono quindi essere valutate come parte dello stesso processo produttivo.
Le formulazioni rigide in PVC possono essere valutate per raccordi per tubi, componenti relativi a valvole, alloggiamenti elettrici e connettori industriali.
Queste applicazioni possono dare priorità alla rigidità, alla resistenza agli urti, alla consistenza dimensionale e alla compatibilità chimica.
I requisiti meccanici devono essere confermati in base alla geometria del raccordo finito, alle condizioni di installazione e all'ambiente di servizio previsto.
Le formulazioni flessibili sono rilevanti per coperture stampate, pezzi protettivi, connettori morbidi e altri componenti che richiedono una deformazione controllata.
La scelta del plastificante influenza in modo significativo la morbidezza, la flessibilità e altre proprietà del prodotto finito.
Per i prodotti esposti al calore, agli agenti chimici o a movimenti ripetuti, è necessario valutare il composto completo anziché dare per scontato che le formulazioni di PVC flessibile abbiano prestazioni identiche.
I componenti stampati con superfici visibili richiedono attenzione alla consistenza del colore, alla lucentezza, all'aspetto della linea di saldatura e ai difetti superficiali.
Queste caratteristiche sono influenzate dalla formulazione, dalla fusione dei materiali, dalla finitura dello stampo, dalla temperatura di lavorazione e dalle condizioni di raffreddamento.
I colpi brevi possono derivare da un flusso di materiale fuso insufficiente, da condizioni di iniezione inadeguate, da una lunghezza del flusso eccessiva o da cancelli e guide mal progettati.
Prima di modificare i gradi di resina, i trasformatori dovrebbero rivedere la formulazione del composto e le effettive condizioni di riempimento dello stampo.
Uno scolorimento imprevisto può essere associato a un'eccessiva esposizione termica, a una stabilizzazione inadeguata, al ristagno del materiale o a condizioni di lavorazione inadeguate.
È necessario analizzare le temperature del cilindro e dell'ugello, il tempo di permanenza e le condizioni dell'attrezzatura di stampaggio.
Le linee di saldatura si formano quando i fronti di fusione separati si incontrano all'interno dello stampo. Il loro aspetto e il loro significato meccanico dipendono dal comportamento del flusso, dal design della cavità, dalle condizioni di lavorazione e dai requisiti di servizio del componente.
La distorsione può derivare da un raffreddamento non uniforme, dalla geometria della parte, dalle condizioni di impaccamento e dalle differenze nel ritiro del materiale.
La formulazione selezionata deve essere testata utilizzando lo stampo di produzione previsto dove le tolleranze dimensionali sono importanti.
Zhejiang Zhongwang International Trade Co., Ltd. opera da Yuyao China Plastics City, supportando l'approvvigionamento di resina in PVC attraverso canali di fornitori consolidati e risorse logistiche regionali.
Per le richieste sul PVC per iniezione, gli acquirenti devono fornire il tipo di prodotto stampato, le specifiche della resina esistente o il valore K, l'attrezzatura di lavorazione, lo spessore della parete, la durezza richiesta, i requisiti di impatto e la quantità di ordine prevista.
Disegni, problemi di stampaggio esistenti o specifiche campione possono aiutare a identificare le caratteristiche del materiale che devono essere valutate.
La resina e il composto selezionati devono essere convalidati attraverso documentazione tecnica e prove di stampaggio rappresentative prima della produzione in serie.
Il PVC richiede una stabilizzazione termica e una plastificazione controllate. Un'eccessiva esposizione termica può causare degrado, mentre una fusione o un flusso insufficienti possono portare a uno stampaggio incompleto e a parti difettose.
È possibile valutare formulazioni idonee di PVC rigido per raccordi stampati a iniezione. I componenti finiti devono soddisfare i requisiti meccanici, dimensionali, chimici e relativi alla pressione applicabili.
Le possibili cause includono un flusso del composto inadatto, punti di accesso ristretti, una lunghezza del flusso eccessiva, una pressione di iniezione insufficiente o condizioni di lavorazione sfavorevoli. È opportuno valutare sia il materiale che lo stampo.
La polvere di PVC normalmente richiede una formulazione e un processo di compounding adeguati. Gli stabilizzanti, i lubrificanti, i modificatori e gli altri ingredienti richiesti dipendono dal prodotto stampato previsto.
Gli acquirenti dovrebbero considerare le dimensioni della cavità, la disposizione del cancello e della guida, lo spessore delle pareti, i requisiti meccanici, la finitura superficiale e il comportamento di lavorazione della formulazione completa del PVC.
Indirizzo
Edificio 1, China Plastics International Business Center, No. 285 Shunda West Road, città di Yuyao, città di Ningbo, provincia di Zhejiang, Cina
tel
Se hai domande su un preventivo o sulla cooperazione, non esitare a inviarci un'e-mail o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore. Grazie per il tuo interessei nostri prodotti.