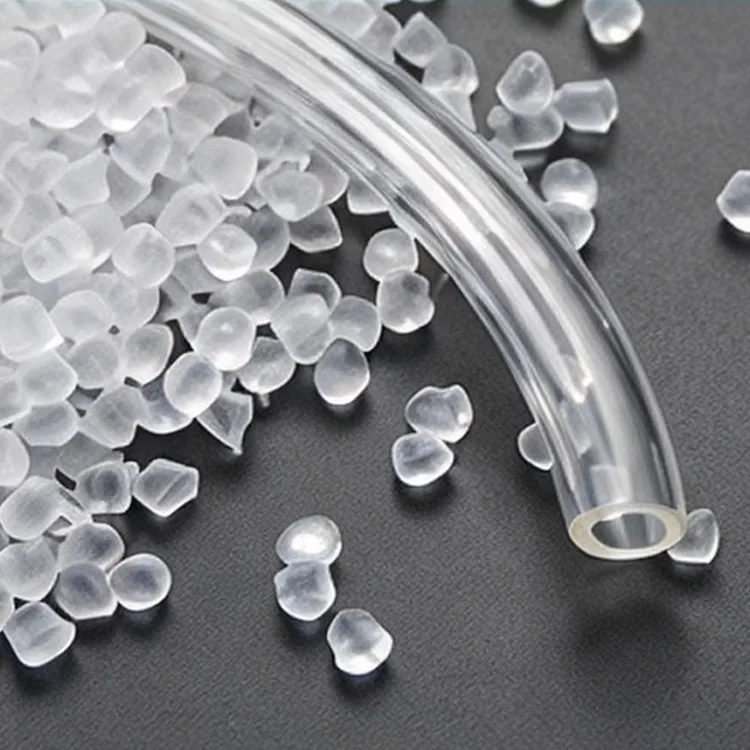
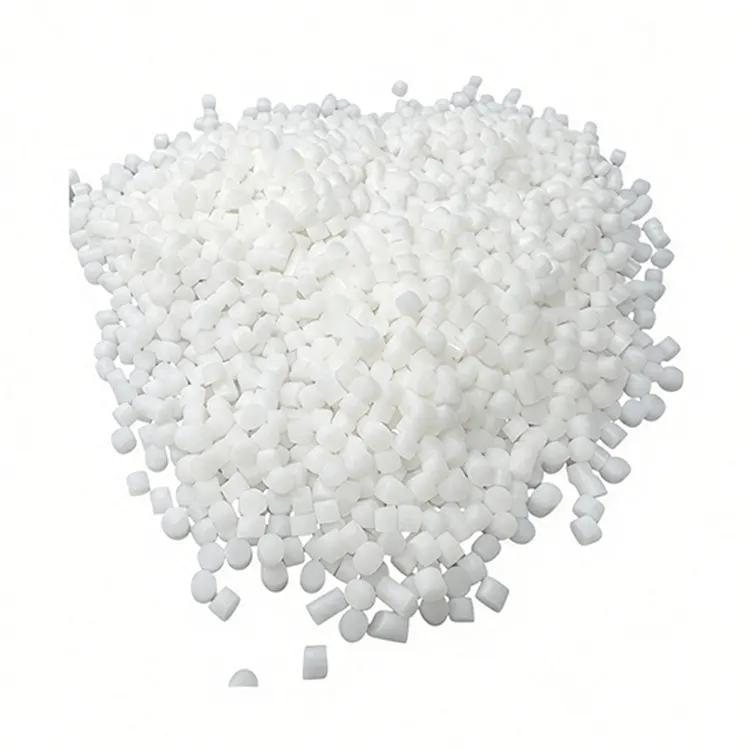
La stabilità della produzione continua è la considerazione principale quando Zhongwang aiuta i processori B2B a selezionarePVC di grado estrusioneper tubi, profili, lamiere o tubature.
L'estrusione di PVC differisce dallo stampaggio a iniezione batch perché il materiale deve spostarsi continuamente attraverso l'attrezzatura di lavorazione mantenendo stabili la plastificazione e la resa dello stampo.
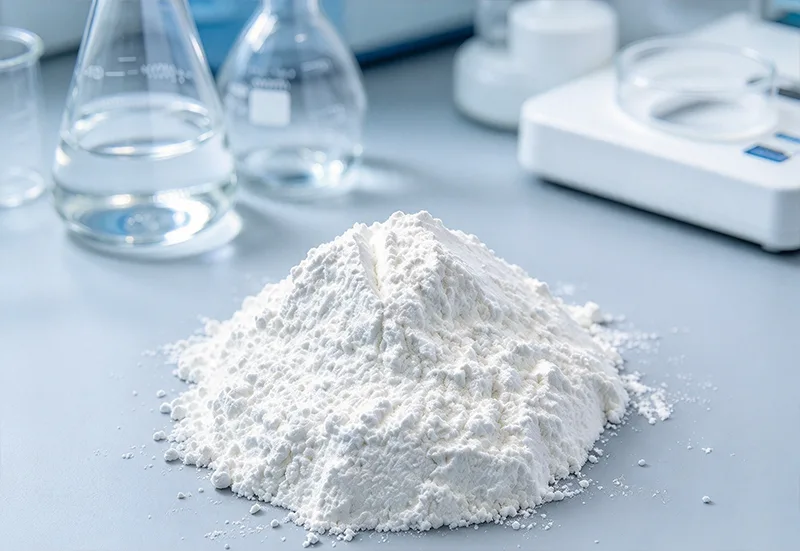
La resina viene generalmente fornita sotto forma di polvere bianca e composta con stabilizzanti, lubrificanti, coadiuvanti tecnologici, riempitivi, plastificanti o altri additivi adeguati in base ai requisiti del prodotto finito.
Durante l'estrusione, il materiale formulato viene convogliato, riscaldato, plastificato e forzato attraverso una filiera. Successivamente viene raffreddato e dimensionato per produrre la sezione trasversale richiesta.
In questo processo, il tipo di resina e la formulazione lavorano insieme. Anche un polimero di base adatto può produrre risultati inaccettabili se il suo comportamento di fusione non corrisponde al design della vite, al profilo di temperatura o al sistema di lubrificazione.
L'estrusione del PVC richiede che il materiale raggiunga uno stato di fusione adeguato durante il suo passaggio attraverso la canna.
Una fusione insufficiente può contribuire a proprietà meccaniche deboli o ad un aspetto superficiale scadente. Un'eccessiva esposizione termica può causare degrado e scolorimento visibile.
Le condizioni di lavorazione appropriate dipendono dalle caratteristiche della resina, dalla composizione della formulazione, dalla configurazione delle viti, dalla capacità dell'attrezzatura e dalla resa prevista.
I trasformatori dovrebbero quindi considerare la plastificazione come una variabile di produzione controllata piuttosto che fare affidamento solo sulla temperatura del cilindro.
Il valore K è uno degli indicatori tecnici utilizzati per caratterizzare la resina PVC ed è correlato al peso molecolare.
Diversi intervalli di peso molecolare possono influenzare il comportamento di fusione, le prestazioni meccaniche e la lavorabilità.
Il valore K richiesto deve essere scelto in base alla categoria del prodotto, alla formulazione e all'attrezzatura di lavorazione. Le informazioni sul prodotto fornite non stabiliscono un intervallo universale di valori K per ogni applicazione di estrusione.
La lubrificazione interna ed esterna influenza il modo in cui la formulazione del PVC si muove attraverso l'estrusore e interagisce con le superfici di lavorazione.
Un bilanciamento del lubrificante inadeguato può influenzare il tempo di fusione, la coppia di lavorazione, la qualità della superficie e la stabilità dell'estrusione.
Gli aggiustamenti della formulazione dovrebbero essere convalidati attraverso prove di produzione effettive piuttosto che valutati indipendentemente dalla resina.
Il PVC richiede un'adeguata stabilizzazione termica durante la lavorazione.
Una stabilizzazione insufficiente o un riscaldamento eccessivo possono provocare scolorimento e degrado, soprattutto quando il materiale rimane nel cilindro o muore più a lungo del previsto.
Le temperature di lavorazione e il tempo di permanenza devono essere controllati in base al grado selezionato e alla formulazione completa.
Una fusione stabile non produce automaticamente un tubo o un profilo finito con dimensioni costanti.
Dopo l'uscita dalla filiera, l'estruso deve essere raffreddato e controllato mediante apparecchiature adeguate alla sua sezione trasversale.
La produzione di tubi può utilizzare sistemi di dimensionamento e raffreddamento sotto vuoto per stabilire il diametro esterno, la rotondità e lo spessore della parete richiesti.
La formulazione del materiale, la resa dell'estrusione, la velocità di trasporto, la temperatura di raffreddamento e le condizioni di dimensionamento influenzano tutti le dimensioni finite.
I requisiti meccanici e relativi alla pressione devono essere valutati in base all'applicazione effettiva del tubo e ai relativi standard di prodotto.
L'estrusione del profilo comporta il mantenimento di forme di sezione trasversale complesse su lunghezze di produzione continue.
Un raffreddamento non uniforme, un output instabile o condizioni inadeguate dello stampo possono causare torsioni, variazioni dimensionali o difetti superficiali.
Per i profili rigidi, i requisiti di formulazione possono includere rigidità, prestazioni all'impatto, aspetto e resistenza agli agenti atmosferici laddove è previsto l'uso esterno.
La produzione delle lastre richiede attenzione alla distribuzione della fusione, al controllo dello spessore, al raffreddamento e alla finitura superficiale.
La formulazione selezionata deve essere valutata in base alla rigidità richiesta del prodotto, alle caratteristiche meccaniche e all'ambiente operativo previsto.
L'estrusione di PVC flessibile incorpora un sistema plastificante appropriato per ottenere la morbidezza e il comportamento alla flessione richiesti.
La scelta del plastificante influenza la flessibilità, il comportamento termico e la compatibilità con l'applicazione prevista.
Il prodotto finito deve essere testato per verificare i requisiti meccanici, chimici e normativi pertinenti.
| Articolo | Informazioni di riferimento |
|---|---|
| Nome del prodotto | PVC di grado estrusione |
| Marca | Zhongwang |
| Polimero | Cloruro di polivinile |
| Forma materiale | Polvere di resina bianca |
| Metodo di elaborazione primario | Estrusione continua |
| Valore K | Dipendente dal grado |
| Densità apparente | Dipendente dal grado |
| Caratteristiche della fusione | Dipende dal grado e dalla formulazione |
| Comportamento dell'elaborazione della fusione | Dipende dal grado e dalla formulazione |
| Durezza | Dipendente dalla formulazione |
| Proprietà meccaniche | Dipende dal grado e dalla formulazione |
| Stabilità termica | Dipendente dalla formulazione |
| Flessibilità | Dipendente dalla formulazione |
| Colore del prodotto finito | Dipendente dalla formulazione |
| Confezione | Confezione in resina standard |
| Documenti disponibili | TDS, COA e specifiche di prodotto applicabili |
I difetti superficiali possono derivare da fusione inadeguata, lubrificazione eccessiva o insufficiente, instabilità della fusione, contaminazione dello stampo o temperature di lavorazione errate.
Prima di cambiare la resina di base, i trasformatori dovrebbero rivedere la formulazione del materiale, le condizioni dello stampo, il profilo della temperatura e la stabilità della linea.
L'ingiallimento o altri cambiamenti di colore imprevisti possono indicare un degrado termico o un problema con il sistema stabilizzatore.
Dovrebbero essere studiati il tempo di permanenza del materiale, la temperatura del cilindro, la temperatura dello stampo e la stabilità della formulazione.
Le modifiche nello spessore del tubo o della tubazione possono essere associate a un rendimento di estrusione instabile, al centraggio della matrice, alla velocità di trasporto o alle condizioni di raffreddamento.
Il comportamento di lavorazione del materiale dovrebbe essere considerato insieme agli adeguamenti meccanici alla linea di produzione.
La deformazione può derivare da un raffreddamento non uniforme, da un dimensionamento inadeguato, da stress interni o da variazioni nella velocità di estrusione.
I profili finiti dovrebbero essere ispezionati dopo il raffreddamento e la stabilizzazione dimensionale, non solo immediatamente dopo l'uscita dallo stampo.
La variazione meccanica può derivare da cambiamenti di qualità, incoerenze di formulazione, fusione insufficiente o differenze di lavorazione tra lotti di produzione.
Mantenere specifiche dei materiali e registri di produzione coerenti aiuta a identificare la causa di risultati imprevisti.
| Fattore | Estrusione di PVC rigido | Estrusione di PVC flessibile |
|---|---|---|
| Prodotti Tipici | Tubi, profili per finestre, lamiere rigide, componenti edili | Tubi flessibili, manicotti protettivi, strisce di tenuta, coperture per cavi |
| Uso del plastificante | Limitato o assente, a seconda della formulazione | Sistema plastificante selezionato |
| Focus primario della proprietà | Rigidità, comportamento all'urto, stabilità dimensionale | Flessibilità, comportamento alla flessione, proprietà meccaniche specifiche dell'applicazione |
| Considerazioni sull'elaborazione | Fusione, geometria del profilo, raffreddamento, dimensionamento | Plastificazione, stabilità all'estrusione, morbidezza, raffreddamento |
Zhejiang Zhongwang International Trade Co., Ltd. opera all'interno di Yuyao China Plastics City, un'importante sede commerciale di materie prime plastiche supportata da risorse logistiche e di magazzinaggio regionali.
PerPVC di grado estrusionenell'approvvigionamento, gli acquirenti devono fornire la categoria del prodotto, il grado di resina preferito o il valore K, la configurazione delle viti, i requisiti di formulazione rigida o flessibile, l'output della linea e le specifiche del prodotto finito.
Laddove una linea di estrusione esistente presenta problemi, dettagli come il comportamento di fusione, i difetti superficiali, la variazione dimensionale e le condizioni di lavorazione possono aiutare a guidare le discussioni sui materiali.
Il grado selezionato deve essere confermato tramite la scheda tecnica e il certificato di analisi, seguiti da prove applicative prima della produzione commerciale.
Il PVC per estrusione viene selezionato per la formatura continua attraverso uno stampo, mentre il PVC per iniezione viene utilizzato in formulazioni adatte al riempimento delle singole cavità dello stampo. Le caratteristiche di lavorazione e i requisiti degli additivi devono essere abbinati al metodo previsto.
Il valore K è correlato al peso molecolare del PVC e può influenzare la lavorabilità e il comportamento meccanico. Il valore adeguato dipende dal prodotto finito, dalla formulazione e dall'attrezzatura di estrusione.
Una resina base può essere considerata in diverse formulazioni, ma per ciascuna applicazione è necessario valutare il grado e il sistema di additivi richiesti. I prodotti flessibili normalmente richiedono plastificanti adeguati, mentre i prodotti rigidi hanno requisiti formulativi e prestazionali diversi.
Le cause potenziali includono scarsa fusione, lubrificazione inadeguata, contaminazione dello stampo, instabilità della fusione e temperature di lavorazione errate. La diagnosi dovrebbe considerare sia la formulazione del materiale che l'attrezzatura di estrusione.
No. Le dimensioni finali dipendono anche dal design della matrice, dalla resa dell'estrusione, dal raffreddamento, dal dimensionamento, dalla velocità di trasporto e dal comportamento fisico della formulazione completa.
Gli acquirenti devono fornire il prodotto estruso previsto, il valore K preferito o il grado esistente, la configurazione dell'attrezzatura, i requisiti di formulazione, le dimensioni target, il volume di produzione ed eventuali requisiti meccanici o normativi specifici.
Indirizzo
Edificio 1, China Plastics International Business Center, No. 285 Shunda West Road, città di Yuyao, città di Ningbo, provincia di Zhejiang, Cina
tel
Se hai domande su un preventivo o sulla cooperazione, non esitare a inviarci un'e-mail o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore. Grazie per il tuo interessei nostri prodotti.