Prima di specificare la resina di nylon PA6 per l'approvvigionamento di produzione, gli ingegneri possono collaborare con Zhongwang per confrontare le proprietà dello stampaggio a secco con le dimensioni e le prestazioni meccaniche previste dopo l'esposizione ambientale. La poliammide 6 è un materiale termoplastico tecnico semicristallino prodotto da caprolattame e comunemente utilizzato per componenti stampati ed estrusi.
Il materiale contiene gruppi ammidici polari che contribuiscono alle sue caratteristiche meccaniche e chimiche ma lo rendono anche igroscopico. L'umidità assorbita può aumentare la flessibilità e la resistenza agli urti riducendo la rigidità e causando rigonfiamento dimensionale. Questi cambiamenti sono particolarmente importanti per le fascette per cavi, le scatole degli ingranaggi, i componenti a scatto e gli assemblaggi ad alta aderenza.
La sua tenacità relativamente utile e le caratteristiche di lavorazione della fusione consentono di selezionare diversi gradi per lo stampaggio a iniezione, l'estrusione e le applicazioni ingegneristiche modificate. Tuttavia, un grado per iniezione ad alto flusso e un grado per estrusione ad alta viscosità non sono sostituti diretti.
Una delle considerazioni più importanti sulla progettazione della resina di nylon PA6 è la differenza tra il materiale asciutto come modellato e quello condizionato con l'umidità. Il riferimento fornito identifica un contenuto di umidità di equilibrio intorno al 2–3% con un'umidità relativa del 50%, con l'assorbimento effettivo che dipende dal grado e dalle condizioni ambientali.
Quando un componente di precisione assorbe umidità, le modifiche dimensionali possono influenzare i giochi, la forza di fissaggio o l'adattamento dell'assemblaggio. Le proprietà di trazione e flessione allo stato secco non dovrebbero essere utilizzate automaticamente per prevedere le prestazioni dopo il condizionamento.
Un elemento a scatto deve piegarsi durante l'installazione senza rotture inaccettabili, quindi mantenere una forza di tenuta sufficiente. Il condizionamento dell'umidità può modificare sia la rigidità che la duttilità, quindi i test dovrebbero riflettere l'ambiente di conservazione e di servizio previsto del prodotto.
Piccoli ingranaggi e componenti in movimento richiedono prestazioni di usura adeguate e giochi costanti. Considera l'umidità, la temperatura operativa, le superfici di accoppiamento e la lubrificazione insieme alle proprietà meccaniche della resina selezionata.
Laddove i fori delle viti, le fessure di montaggio o le aperture dei connettori presentano tolleranze strette, misurare le parti stampate rappresentative sia dopo la produzione che dopo il periodo di condizionamento ambientale specificato.
MFR di riferimento: 12–24 g/10 min a 235°C/2,16 kg. Questa categoria combina il flusso di lavorazione e le proprietà meccaniche per fascette per cavi, elementi di fissaggio, piccoli ingranaggi, componenti di elettrodomestici e parti stampate generali.
MFR di riferimento: 4–9 g/10 min alle stesse condizioni. Il peso molecolare e la resistenza del fuso più elevati rendono questi gradi adatti a film, monofilamenti, tubi e articoli selezionati stampati a soffiaggio.
Le formulazioni modificate con elastomeri vengono utilizzate laddove le prestazioni all'impatto, in particolare a basse temperature, rappresentano un requisito più importante rispetto alla rigidità standard. Le applicazioni includono componenti di protezione automobilistica e hardware esposto agli urti.
Formulazioni selezionate possono riportare le classificazioni UL94 V-2 o V-0 in condizioni di test specificate. Gli involucri elettrici e i componenti terminali devono essere adeguati allo spessore della parete richiesto e alla resistenza alla fiamma documentata.
| Parametro | Dati di riferimento |
|---|---|
| Nome del prodotto | Resina di nylon PA6 |
| Marca | Zhongwang |
| Materiale | Poliammide 6 / Nylon 6 |
| Gradi disponibili | Iniezione generale/Estrusione ad alta viscosità/Super-temprato/Ritardante di fiamma |
| Densità | 1,12–1,15 g/cm³, qualità non riempite |
| Punto di fusione | 215–225°C |
| MFR | 4–24 g/10 min (235°C/2,16 kg), a seconda della qualità |
| Resistenza alla trazione | 70–85 MPa, tipico riferimento stampato a secco |
| Modulo di flessione | 2.600–3.200 MPa, tipico riferimento stampato a secco |
| Impatto Izod dentellato a 23°C | 5–8 kJ/m², tipico riferimento secco |
| Temperatura di deflessione termica a 1,82 MPa | 55–70°C, riferimento tipico |
| Restringimento dello stampo | 1,0–1,8%, voti vacanti |
| Umidità di equilibrio al 50% di umidità relativa | 2–3%, riferimento |
| UL94 Infiammabilità | HB / V-2 / V-0, a seconda della qualità e dello spessore |
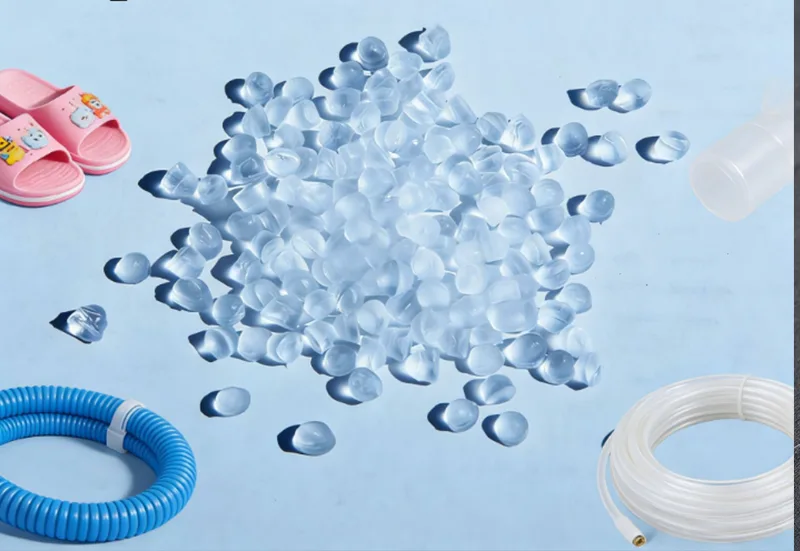
| Aspetto | Pellet bianchi o neri naturali |
| Elaborazione | Stampaggio ad iniezione/Estrusione/Stampaggio per soffiaggio applicabile |
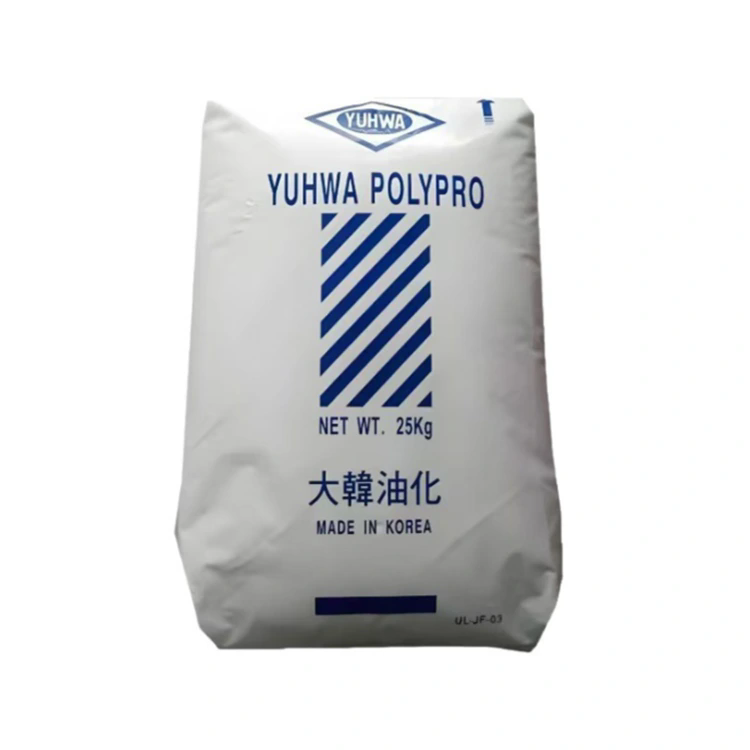
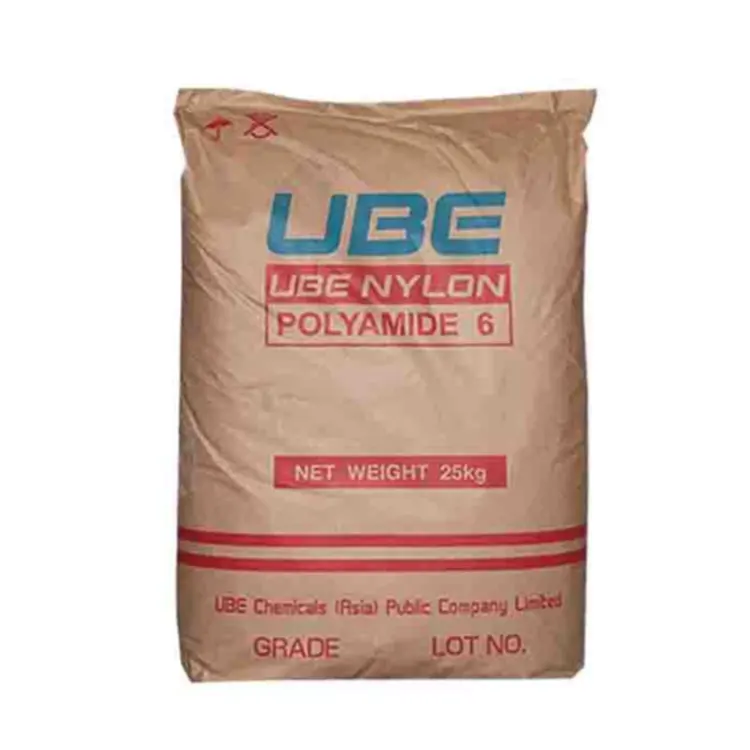
| Confezione | Sacco in tessuto protetto dall'umidità da 25 kg |
| Documentazione | TDS, COA, SDS e rapporti di test meccanici o di fiamma applicabili |
La raccomandazione per l'essiccazione di riferimento è di 80–85°C per 4–6 ore utilizzando un essiccatore ad adsorbimento, mirando a un'umidità pari o inferiore allo 0,2%. Per il materiale esposto all'aria per periodi prolungati viene fornito un riferimento separato per l'essiccazione sotto vuoto di 105°C per 8–12 ore. Il programma effettivo dovrebbe seguire le istruzioni specifiche del grado e la misurazione dell'umidità.
La temperatura tipica dei fusti di materiale non riempito è compresa tra 230 e 260°C. Calore eccessivo, tempi di permanenza prolungati o asciugatura insufficiente possono produrre dilatazioni, striature argentate, bolle o perdita di proprietà meccaniche.
Anche la temperatura dello stampo influenza la cristallizzazione e le dimensioni. Le impostazioni di prova dovrebbero considerare lo spessore della parte e la rigidità richiesta anziché adottare una temperatura per tutte le applicazioni.
Con sede a Yuyao China Plastics City, Zhongwang coordina l'approvvigionamento di nylon per gli acquirenti utilizzando lo stampaggio a iniezione e l'estrusione. Quando si richiede la resina di nylon PA6, specificare il processo, l'MFR target, i requisiti meccanici o di impatto, le condizioni di umidità, le dimensioni critiche e la quantità annuale.
Per gli assemblaggi di precisione, la sequenza di qualificazione consigliata prevede lo stampaggio dei componenti di prova, la misurazione delle dimensioni a secco, il condizionamento dei campioni nell'ambiente previsto e la rivalutazione dell'idoneità e del funzionamento. I documenti COA e TDS specifici del grado dovrebbero supportare le specifiche di acquisto.
La poliammide assorbe l'umidità atmosferica. L'acqua agisce come un plastificante nel polimero, che può ridurre la rigidità aumentando al contempo alcune misure di tenacità e flessibilità.
Non senza valutazione. I due polimeri differiscono per comportamento alla fusione, proprietà termiche, risposta all'umidità e ritiro. I requisiti degli strumenti e dei componenti devono essere controllati prima della sostituzione.
Una possibile causa è l'eccessiva umidità del pellet. Dovrebbero essere riviste anche la temperatura di lavorazione, la contaminazione e altre condizioni di stampaggio.
Non dovrebbe essere trattato come un sostituto diretto. Il suo flusso di fusione inferiore e la resistenza del fuso più elevata sono selezionati per applicazioni orientate all'estrusione e l'idoneità all'iniezione richiede prove separate.
I gradi idonei possono essere presi in considerazione quando la loro classificazione di fiamma documentata, lo spessore della parete, le proprietà elettriche e le prestazioni meccaniche corrispondono all'applicazione.
Indirizzo
Edificio 1, China Plastics International Business Center, No. 285 Shunda West Road, città di Yuyao, città di Ningbo, provincia di Zhejiang, Cina
tel
Se hai domande su un preventivo o sulla cooperazione, non esitare a inviarci un'e-mail o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore. Grazie per il tuo interessei nostri prodotti.