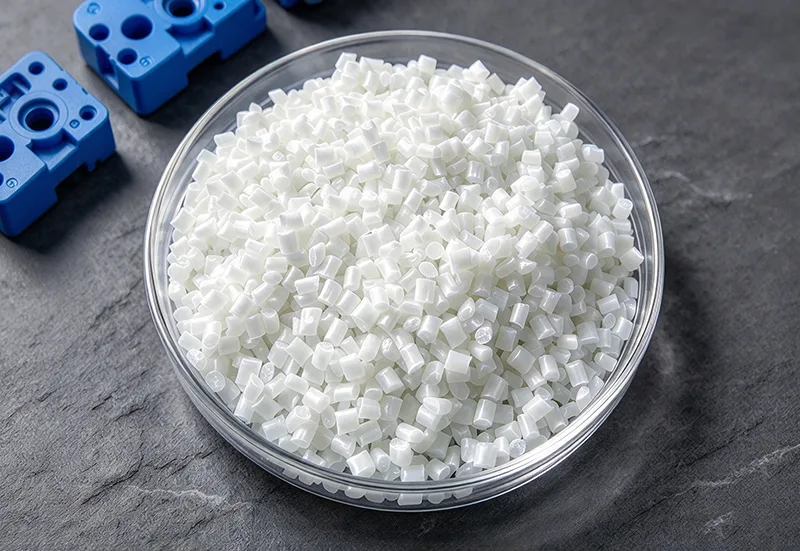
Per i team di approvvigionamento che confrontano la plastica rinforzata, Zhongwang coordina l'approvvigionamentoPP rinforzato con fibra di vetroin base alle specifiche del componente, al contenuto di fibra di vetro richiesto e al processo di produzione. Il materiale combina una matrice di polipropilene con fibre di vetro per modificare il modo in cui una parte stampata risponde al carico, al calore e al ritiro.
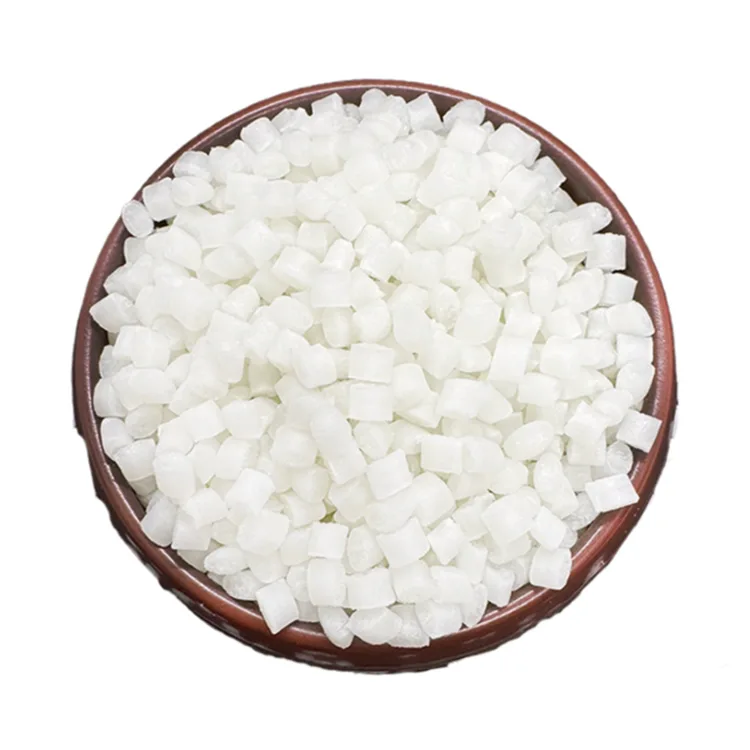
Il motivo principale per considerare questo materiale non è semplicemente una maggiore resistenza. Il rinforzo può aiutare una parte a mantenere la sua forma sotto stress meccanico e a ridurre il ritiro complessivo dello stampaggio, ma modifica anche il comportamento del flusso, l'aspetto della superficie, la densità e il ritiro direzionale. Questi compromessi sono importanti quando un componente presenta tolleranze dimensionali strette, superfici visibili o carichi che agiscono in una direzione particolare.
Pertanto si dovrebbe scegliere una qualità adeguata in base al componente finito, non selezionando il contenuto di fibre più elevato disponibile. Zhongwang può coordinare l'approvvigionamento delle qualità e la documentazione tecnica rispetto a un riferimento del produttore esistente o a un insieme definito di requisiti di lavorazione e prestazioni.
Le fibre di vetro aumentano la rigidità della matrice di polipropilene, consentendo alle parti stampate adeguatamente progettate di resistere alla flessione o alla deformazione in modo più efficace rispetto ai gradi PP comparabili non caricati. Ciò può essere utile per staffe, componenti di apparecchiature, alloggiamenti e altre parti che necessitano di supporto strutturale.
Il livello di miglioramento dipende dal contenuto di fibre, dalla formulazione, dall'orientamento delle fibre e dalla geometria dei componenti. La resistenza alla trazione e il modulo di flessione devono essere controllati nei dati tecnici del grado selezionato quando questi valori determinano se la parte soddisfa i requisiti di progettazione.
Il PP non caricato può ritirarsi durante il raffreddamento dopo lo stampaggio. Il rinforzo in fibra di vetro generalmente riduce il ritiro complessivo, il che può aiutare quando un componente deve mantenere le sue dimensioni o adattarsi ad altre parti.
Tuttavia, un ritiro medio inferiore non garantisce dimensioni uniformi in ogni direzione. Le fibre tendono ad allinearsi con il flusso del materiale fuso durante lo stampaggio a iniezione, creando potenzialmente differenze tra le direzioni del flusso e del flusso trasversale. La posizione del punto di iniezione, lo spessore delle pareti, il design dello stampo e le condizioni di raffreddamento dovrebbero essere considerati insieme ai dati di ritiro nominale.
Il rinforzo può migliorare la resistenza alla deformazione sotto determinati carichi termici e meccanici. Le prestazioni effettive del servizio dipendono dal grado e dalle condizioni in cui si trova il pezzo finito.
Per i componenti esposti a temperature elevate durante il trasporto di un carico, rivedere i dati termici e meccanici rilevanti anziché fare affidamento su un'affermazione generale di migliore resistenza al calore. La temperatura operativa continua, l'esposizione a breve termine e il carico applicato dovrebbero essere tutti definiti prima della selezione del materiale.
L'aggiunta di fibra di vetro aumenta la densità del materiale rispetto al PP non caricato e può influire sull'aspetto della superficie stampata. A seconda del grado e delle condizioni di stampaggio, possono essere visibili effetti superficiali legati alle fibre.
Laddove l'aspetto, la verniciabilità o una finitura esterna uniforme sono importanti, discutere i requisiti della superficie prima di approvare una qualità. Una formulazione ottimizzata per la rigidità potrebbe non essere la soluzione migliore per un componente con requisiti estetici impegnativi.
| Articolo | Informazioni di riferimento |
|---|---|
| Nome del prodotto | PP rinforzato con fibra di vetro |
| Marca | Zhongwang |
| Materiale della matrice | Polipropilene (PP) |
| Rinforzo | Fibra di vetro |
| Modulo di fornitura | Pellet di resina |
| Contenuto in fibra di vetro | Dipendente dal grado |
| Portata di fusione (MFR) | Dipendente dal grado |
| Densità | Dipendente dal grado |
| Resistenza alla trazione | Dipendente dal grado |
| Modulo di flessione | Dipendente dal grado |
| Forza d'impatto | Dipendente dal grado |
| Resistenza al calore | Dipendente dal grado |
| Metodo di elaborazione principale | Stampaggio ad iniezione |
| Colore | Secondo il grado selezionato |
| Confezione | Conferma in base ai requisiti dell'ordine |
| Documenti tecnici | TDS, COA, MSDS e documenti applicabili, soggetti a disponibilità |
Non vengono forniti valori numerici universali perché le informazioni sulla fonte non identificano un grado o una percentuale di fibra specifica. Confermare le proprietà fisiche, i metodi di prova e le raccomandazioni di lavorazione utilizzando la documentazione tecnica originale del materiale citato.
Il contenuto di fibre è un parametro di acquisto importante perché influisce più della rigidità. I cambiamenti nel livello di rinforzo possono influenzare le prestazioni a trazione e flessione, il comportamento all'impatto, la densità, il ritiro, la finitura superficiale e le caratteristiche di lavorazione.
Un contenuto di fibre più elevato può essere preso in considerazione quando la rigidità e la stabilità dimensionale sono le principali priorità. Un livello di rinforzo inferiore può essere più appropriato quando la parte necessita di un diverso equilibrio tra rigidità, comportamento agli urti, qualità della superficie e lavorabilità. La percentuale più alta non è automaticamente l’opzione più adatta.
Prima di richiedere un preventivo, chiarire quanto segue, ove possibile:
• Percentuale di fibra di vetro richiesta o grado approvato esistente
• Requisiti prestazionali di resistenza alla trazione e flessione
• Requisiti di resistenza agli urti
• Spessore e geometria della parete della parte
• Layout dello stampo e tolleranze dimensionali
• Comportamento di riempimento dell'iniezione e condizioni di lavorazione
• Temperatura operativa e carico meccanico
• Requisiti relativi all'aspetto della superficie
Se il componente ha già una specifica del materiale convalidata, fornire il produttore e il numero di qualità è un utile punto di partenza. Se il materiale è ancora in fase di valutazione, il disegno dei componenti e i requisiti prestazionali possono aiutare a definire quali qualità devono essere confrontate.
Lo stampaggio a iniezione è il principale percorso di lavorazione individuato per questo materiale. Rispetto al polipropilene non caricato, il rinforzo in fibra di vetro modifica il comportamento di scorrimento e ritiro del materiale fuso, pertanto potrebbe essere necessario modificare le impostazioni del processo esistente.
Temperatura di fusione e velocità di iniezione:Questi dovrebbero essere abbinati al grado selezionato, alla configurazione della macchina e al design dello stampo. Il comportamento di riempimento dipende sia dalle proprietà del flusso del materiale che dalla geometria della cavità.
Mantenimento della pressione e raffreddamento:Questi influenzano il modo in cui la parte si compatta e si stabilizza durante lo stampaggio. Il loro effetto sulle dimensioni finali dovrebbe essere valutato insieme allo spessore delle pareti e al design dello stampo.
Configurazione della vite:Le impostazioni dell'attrezzatura e il design delle viti possono influenzare il comportamento di lavorazione e le condizioni delle fibre. Seguire le raccomandazioni di lavorazione del fornitore del materiale selezionato.
Orientamento delle fibre:Le fibre tendono ad allinearsi lungo il flusso di fusione, il che può portare a differenze direzionali in termini di rigidità e ritiro. Per le parti con tolleranze strette o carichi che agiscono in una direzione definita, la posizione del punto di iniezione e i percorsi del flusso meritano attenzione durante la progettazione dello stampo.
Ritiro dello stampo:Il rinforzo generalmente riduce il ritiro complessivo, ma la parte finale può comunque mostrare un ritiro non uniforme nelle diverse direzioni o sezioni. Convalida le dimensioni nelle condizioni di stampaggio previste invece di fare affidamento esclusivamente sul valore nominale del materiale.
Il materiale può essere valutato per parti strutturali e semistrutturali in cui il polipropilene non caricato non fornisce la rigidità o il controllo dimensionale richiesti.
• Componenti automobilistici:Parti selezionate interne, esterne e sotto il cofano, soggette a requisiti di temperatura e meccanici.
• Ventilatori e componenti del motore:Parti stampate che necessitano di rigidità e stabilità dimensionale.
• Strutture degli elettrodomestici:Supporti, alloggiamenti e componenti strutturali.
• Custodie elettriche ed elettroniche:Parti i cui requisiti meccanici e termici corrispondono al grado selezionato.
• Attrezzature industriali:Staffe, supporti, coperture e altri componenti stampati.
• Pompe e apparecchiature per la movimentazione dei fluidi:Parti selezionate, previa verifica delle relative condizioni chimiche, termiche e meccaniche.
Queste sono potenziali aree di applicazione piuttosto che una garanzia di idoneità per ogni parte in ciascuna categoria. La decisione finale sul materiale dovrebbe essere basata sul carico del componente, sulla temperatura, sull’esposizione chimica, sulle tolleranze dimensionali e sul processo di produzione.
| Proprietà | PP non riempito | PP rinforzato con fibra di vetro |
|---|---|---|
| Rigidità | Prestazioni tipiche del PP per uso generale | Generalmente più alto, a seconda del grado |
| Stabilità dimensionale | Influenzato dal ritiro del PP e dal design delle parti | Il ritiro complessivo è generalmente ridotto; gli effetti direzionali rimangono possibili |
| Peso | Densità inferiore | Maggiore densità grazie alla fibra di vetro |
| Comportamento d'impatto | Dipende dalla struttura e dal grado del PP | Dipende dal contenuto di fibre e dalla formulazione; non sempre migliorato |
| Aspetto superficiale | Spesso più liscio | Può mostrare effetti superficiali legati alle fibre |
| Elaborazione | Comportamento comune nella lavorazione termoplastica | Le impostazioni del processo potrebbero richiedere modifiche |
| Costo del materiale | Dipende dal grado e dalle condizioni di mercato | Dipende dalla formulazione, dal contenuto di fibre e dal grado |
Questo confronto descrive tendenze generali, non differenze garantite tra due prodotti qualsiasi. Per un confronto significativo, rivedere le schede tecniche dei gradi candidati effettivi in condizioni di test comparabili.
Zhongwang ha sede vicino al China Plastics City International Business Center a Yuyao, Ningbo, un'area con consolidate risorse per il commercio, lo stoccaggio e la logistica della plastica. La sua rete di fornitura comprende la cooperazione con marchi di polimeri nazionali e internazionali, tra cui Sinopec e PetroChina.
Per richieste di approvvigionamento, gli acquirenti possono fornire un numero di qualità, un riferimento al produttore o la percentuale di fibra di vetro richiesta. Laddove le specifiche non siano ancora stabilite, è possibile utilizzare il componente previsto, il metodo di lavorazione, i requisiti dimensionali e i carichi meccanici per inquadrare la discussione sui materiali.
A seconda della qualità effettiva fornita e dei requisiti dell'ordine, i documenti tecnici possono includere:
• Scheda Tecnica (TDS)
• Certificato di analisi (COA)
• Scheda dati sulla sicurezza dei materiali (MSDS)
• Specifiche del prodotto
• Documentazione di prova applicabile
La disponibilità di ciascun documento deve essere confermata per il grado specifico. Esaminare il contenuto di fibra di vetro, MFR, densità, resistenza alla trazione, modulo di flessione, dati di impatto e proprietà termiche rispetto alla documentazione pertinente prima della produzione.
La quantità dell'ordine, l'imballaggio e le modalità di consegna possono essere coordinati in base ai requisiti di approvvigionamento. Per la produzione ripetuta, mantenere coerenti la qualità approvata e le specifiche di acquisto può aiutare a ridurre le variazioni evitabili del materiale. Qualsiasi sostituzione proposta deve essere esaminata rispetto ai requisiti della parte originale.
È un composito a base di polipropilene contenente fibre di vetro. Il rinforzo generalmente aumenta la rigidità e può migliorare la stabilità dimensionale, modificando anche la densità, l'aspetto superficiale, il comportamento all'urto e le caratteristiche di lavorazione.
No. Un rinforzo maggiore può aumentare la rigidità, ma può anche influenzare il comportamento all'impatto, la qualità della superficie, il flusso e il ritiro direzionale. Selezionare la percentuale in base alle specifiche complete del componente anziché massimizzare il contenuto di fibre.
SÌ. Lo stampaggio a iniezione è un metodo di lavorazione principale. La finestra di lavorazione deve essere confermata per la qualità selezionata e adattata alla macchina, alla geometria dello stampo e alle dimensioni della parte richieste.
Generalmente riduce il ritiro complessivo rispetto al PP non caricato. Tuttavia, l'orientamento delle fibre può creare differenze tra le direzioni del flusso e quelle del flusso trasversale, pertanto la progettazione dello stampo e le condizioni di lavorazione influiscono comunque sulle dimensioni finali.
Inizia con contenuto di fibra di vetro, resistenza alla trazione, modulo di flessione, resistenza agli urti, MFR, densità e prestazioni termiche. Considerare anche lo spessore della parete della parte, le tolleranze dimensionali, l'aspetto della superficie e le condizioni operative. Utilizza dati specifici del grado per confrontare i materiali candidati.
Gli acquirenti possono fornire il produttore, il numero di qualità, la percentuale di fibra di vetro o le specifiche tecniche come base per una richiesta di approvvigionamento. Dovranno essere confermate la disponibilità, la documentazione di supporto, l'imballaggio e le condizioni di consegna del materiale richiesto.
Fornire l'applicazione prevista, il disegno o le dimensioni dei componenti, il metodo di lavorazione, il contenuto di fibre richiesto, le proprietà target, il colore, la quantità dell'ordine e la destinazione. Un riferimento di qualità approvato esistente può rendere più precisa la conferma del materiale.
Indirizzo
Edificio 1, China Plastics International Business Center, No. 285 Shunda West Road, città di Yuyao, città di Ningbo, provincia di Zhejiang, Cina
tel
Se hai domande su un preventivo o sulla cooperazione, non esitare a inviarci un'e-mail o utilizzare il seguente modulo di richiesta. Il nostro rappresentante di vendita ti contatterà entro 24 ore. Grazie per il tuo interessei nostri prodotti.